جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
روی هر طبقه پردازش کویل راه بروید و با آنچه که بعد از تخلیه سیم پیچ اتفاق می افتد، می توانید چیزهای زیادی در مورد عملکرد بگویید. یک خط خالی چند برش یکی از آن دارایی هایی است که به آرامی ریتم کل گیاه را تغییر می دهد. به جای اینکه یک نوار به یک برش تغذیه کند، خط یک سیم پیچ اصلی را می گیرد، آن را به چندین نوار باریک تر شکاف می دهد، آن نوارها را تراز می کند، و آنها را به طول برش می دهد، اغلب قسمت های خالی تمام شده را در یک گذر پیوسته روی هم می چیند. برای سازندگانی که کویل را بر حسب تن می خرند و قطعات را با قطعه ارسال می کنند، این تفاوت عملی است، نه آکادمیک.
اگر گزینههای تجهیزات را مقایسه میکنید یا سعی میکنید تصمیم بگیرید که آیا یک خط چند برش به توسعه بعدی شما تعلق دارد، سؤالات مفید فقط در مورد سرعت نیستند. آنها در مورد محدوده عرض، صافی، تغییر، ضایعات، و نحوه تناسب خط با مواد و افرادی که آن را اجرا می کنند، هستند.
خط خالی چند برش چیست؟
یک خط خالی چند برش، که گاهی به آن خط چند خالی می گویند، دو عملیات را که اغلب مجزا هستند ترکیب می کند: برش به عرض و برش به طول. سیم پیچ اصلی بر روی یک سیم پیچ نصب می شود، از طریق یک سر شکاف رزوه می شود، از طریق یک تراز کشیده می شود و به یک برش یا برش مشابه تغذیه می شود. از آنجایی که سر شکاف سیم پیچ را به نوارهای متعدد تقسیم می کند، خط می تواند چندین فضای خالی در عرض سیم پیچ در یک حرکت ایجاد کند. این بخش "چند" است و بیشتر مزیت توان عملیاتی از آنجا ناشی می شود.
این فقط یک خط برش به طول با چاقوهای اضافی نیست. خط باید کشش نوار، تحمل عرض، سوراخ کردن، حذف ضایعات و کیفیت پشته را در هر نوار به طور همزمان مدیریت کند. یک نوار باریک در لبه بیرونی رفتار متفاوتی با یک نوار پهن در مرکز دارد. طراحی خط خوب از اولین رول پینچ تا استکر به حساب می آید و سیستم کنترل باید کل مجموعه نوار را به عنوان یک فرآیند هماهنگ در حرکت نگه دارد.
یک خط معمولی شامل یک حلقه گیر، لایه بردار و نگهدارنده، رول های پینچ، سر برش، سیم پیچ یا خردکن ضایعاتی، تراز کننده، گودال حلقه، تغذیه سروو، برش، نوار نقاله بیرون زده، و استکر است. چیدمان دقیق بر اساس مواد، عرض، ضخامت و کیفیت پرداخت مورد نیاز مشتری متفاوت است.
چگونه خط کار می کند، گام به گام
- بارگیری و بازکردن سیم پیچ. سیم پیچ اصلی بارگذاری می شود، باز می شود و وارد خط می شود. با تغییر قطر سیم پیچ، uncoiler باید کشش ثابتی داشته باشد.
- برش به عرض. چاقوهای دوار تمام عرض سیم پیچ را به عرض نوارهای مورد نیاز برش می دهند. فاصله و همپوشانی چاقو برای ضخامت و درجه مواد تنظیم شده است.
- جابجایی ضایعات برش لبه و هر ضایعات باریک رد شده، زخم میشوند، خرد میشوند، یا منتقل میشوند تا با مسیر نوار تداخل نداشته باشند.
- تسطیح. نوارها از یک تراز کننده دقیق عبور می کنند که مجموعه سیم پیچ، کمان پولادی و موج لبه را قبل از برش حذف می کند. صافی در اینجا بر طول برش، کیفیت پشته و شکل گیری پایین دست تأثیر می گذارد.
- حلقه و خوراک. یک حلقه یا انباشته فرآیند شکاف پیوسته را از عمل شروع-توقف برش جدا می کند. تغذیه سروو هر طول را به دقت اندازه گیری می کند.
- برش به طول. یک برش یا برش مشابه باعث ایجاد طول خالی می شود. برش باید مربعی، با فرز کنترل شده و قابل تکرار در تمام نوارها باشد.
- انباشته شدن. خالی های تمام شده به گونه ای منتقل و روی هم چیده می شوند که از سطوح محافظت می کند، شمارش را دقیق نگه می دارد و باعث می شود پشته به راحتی جدا شود.
- کنترل و تغییر. تنظیمات دستور غذا، تنظیم چاقو، طول خوراک و تنظیمات پشته تعیین میکنند که خط با چه سرعتی از یک کار به کار دیگر منتقل میشود.
Multi-Blanking در مقابل برش استاندارد به طول
دو نوع خط با هم همپوشانی دارند، اما مشکلات تولید متفاوتی را حل می کنند. یک خط استاندارد برش به طول اغلب پاسخ سادهتری است که کار در هر بار یک عرض باشد و سرعت تغییر بیشتر از خروجی در هر سیم پیچ اهمیت دارد. یک خط چند برش زمانی جایگاه خود را به دست میآورد که همان سیمپیچ بتواند چندین عرض قابل فروش تولید کند یا وقتی حجم خالی به اندازهای زیاد باشد که تنظیم شکاف اضافی را توجیه کند.
| در نظر گرفتن | برش استاندارد به طول | خط خالی چند برش |
|---|---|---|
| ورودی اولیه | عرض سیم پیچ اصلی | یک سیم پیچ اصلی به چند نوار شکاف می دهد |
| خروجی در هر چرخه | یک نوار، یک طول برش | چندین نوار و چند جای خالی در عرض |
| عرض تغییر می کند | معمولا یک سیم پیچ یا لبه جدید | تنظیمات برش و تغییر چاقو |
| تمرکز ابزار | تراز، تغذیه و برش | سر برش، تسطیح، خوراک، برش و استکر |
| بهترین تناسب | اجراهای ساده تک عرض و تغییرات مکرر | فضای خالی با حجم بالا و عرض های متعدد از یک سیم پیچ |
| تغییر توجه | پیچیدگی راه اندازی کمتر | نظم و انضباط راه اندازی بیشتر، اما خروجی بالاتر در هر سیم پیچ |
انتخاب درست معمولاً به دفترچه سفارش بستگی دارد. اگر بیشتر کارها یک عرض و کوتاه باشند، یک خط معمولی ممکن است گیاه را انعطاف پذیرتر نگه دارد. اگر بتوان یک ماده را به چند عرض نهایی تقسیم کرد یا چندین سلول پایین دست را تغذیه کرد، رویکرد چند برش میتواند جابجایی را کاهش دهد و استفاده از سیم پیچ را افزایش دهد.
جایی که خالی کردن چند برش جواب می دهد
پرکردن چند برش زمانی بیشترین کاربرد را دارد که روکش تمام شده مستطیل شکل باشد یا زمانی که پرس پایین دست یا لیزر شکل نهایی را برش می دهد. این کمتر در مورد تولید خطوط پیچیده است و بیشتر در مورد تبدیل سیم پیچ به فضای خالی، دقیق و روی هم در سرعت است. که با طیف وسیعی از عملیات پردازش فلز، از جمله قطعات خودرو و موتور سیکلت ، آسانسور و اجزای معماری، کابینت های برق، ماشین آلات کشاورزی، تیغه های اره، و مهر زنی دقیق.
در بسیاری از این کارخانه ها، خط خالی یک پرس، یک سلول لیزری یا یک عملیات شکل دهی را تغذیه می کند، بنابراین صافی و ارتفاع ثابت پشته به اندازه سرعت خام اهمیت دارد. فضای خالی کمی بلند اما صاف ممکن است همچنان به خوبی اجرا شود. خالی که طول مناسبی دارد اما دارای موج لبه یا کمان پولادی است میتواند باعث تغذیه نادرست، تناسب ضعیف و دوباره کاری اضافی در پایین دست شود. به همین دلیل است که تسطیح به اندازه سر برش سزاوار توجه است.
هنگام تعیین یک خط به دنبال چه چیزی باشیم
اندازه خط با سیم پیچ شروع می شود، نه بروشور. قبل از مقایسه سرعت، محدوده موادی را که واقعاً قصد اجرای آن را دارید و استاندارد کیفیتی که قطعه نهایی باید مطابقت داشته باشد را مشخص کنید. خطی که برای کار بزرگ است می تواند به اندازه خطی که خیلی کوچک است خسته کننده باشد.
- عرض سیم پیچ، ضخامت، و قدرت تسلیم. محدوده کامل را بررسی کنید، نه فقط نقطه میانی. مواد سنگین تر یا با مقاومت بالاتر بر بار چاقو، قدرت تراز کننده و ظرفیت برشی تأثیر می گذارد.
- تعداد برش ها و عرض نوار. اطمینان حاصل کنید که سر برش می تواند باریک ترین نواری را که می خواهید تولید کنید تحمل کند و اندازه ضایعات برداشته شده متناسب با حجم تراش باشد.
- قابلیت تسطیح. تراز کننده باید با عرض، ضخامت و استاندارد صافی نوار مطابقت داشته باشد. رول های بیشتر و تنظیم دقیق به مواد نازک و کار با کیفیت سطح بالا کمک می کند.
- نوع برش و کیفیت برش. تصمیم بگیرید که آیا برش مستقیم، برش پرنده، یا یک روش برش دیگر با نیازهای سوراخ و مربع مطابقت دارد یا خیر.
- انباشته شدن و محافظت از سطح. یک خط سریع که سطح بالایی را مشخص می کند یا پشته های ناهموار ایجاد می کند واقعاً سازنده نیست.
- تعویض و تنظیم چاقو. بپرسید تغییر عرض چقدر طول می کشد، چه ابزارهایی مورد نیاز است و آیا تنظیمات را می توان به عنوان دستور غذا ذخیره کرد.
- کنترل و ایمنی رزوه، دسترسی چاقو، محافظ و دید اپراتور باید زودتر در نظر گرفته شود، نه پس از نصب.
بررسی های کیفیتی که در طبقه مهم هستند
در یک خط چند برش، کیفیت یک زنجیره است. یک پیوند ضعیف در استکر ظاهر می شود. یک روال بازرسی عملی معمولاً عرض نوار، ارتفاع سوراخ، صافی، طول برش، مربع بودن و وضعیت سطح را پوشش میدهد. چند جای خالی اول را پس از راهاندازی بررسی کنید، سپس در یک بازه زمانی مشخص نمونهبرداری کنید تا سیمپیچ پایین بیاید.
- تحمل عرض چندین نوار را در سراسر سیم پیچ اندازه گیری کنید، نه فقط نوار مرکزی را.
- کیفیت برش و لبه. هم به لبه های شکاف و هم به لبه های برش نگاه کنید. چاقوهای کسل کننده یا فاصله نادرست به سرعت ظاهر می شوند.
- صافی. مجموعه سیم پیچ، کمان پولادی، موج لبه و سگک مرکزی را بعد از تراز کردن و دوباره بعد از برش بررسی کنید.
- طول و مربع را برش دهید. طول ثابت تنها زمانی مفید است که برش مربع باشد و پشته درست باشد.
- وضعیت سطح. مراقب آثار رول، خراش ها و آسیب های ناشی از دست زدن باشید، به خصوص در قسمت های قابل مشاهده یا رنگ شده.
- کیفیت پشته. شمارش، تراز، و درهم کردن بر نحوه رفتار جاهای خالی در عملیات بعدی تأثیر میگذارد.
ادغام با عملیات تراز و پایین دست
تراز کردن یک یادداشت جانبی در یک خط خالی چند برش نیست. اگر نوارها مجموعه سیم پیچ یا موج لبه را به داخل برش منتقل کنند، طول برش ممکن است درست باشد در حالی که خالی همچنان در پایین دست از کار می افتد. تراز کننده باید برای پهنای کامل نوار و باریک ترین تا ضخیم ترین محدوده ای که قصد اجرای آن را دارید، با پشتیبانی رول و تنظیم کافی برای رسیدگی به موادی که واقعاً خریداری می کنید، اندازه شود.
برای چیدمان معمولی دیکویلر-صاف کننده-فیدر، خط CTL با دقت بالا ما یک مرجع مفید است زمانی که کار نیاز به تغذیه دقیق و خروجی برش به طول به جای شکاف چند نوار دارد.
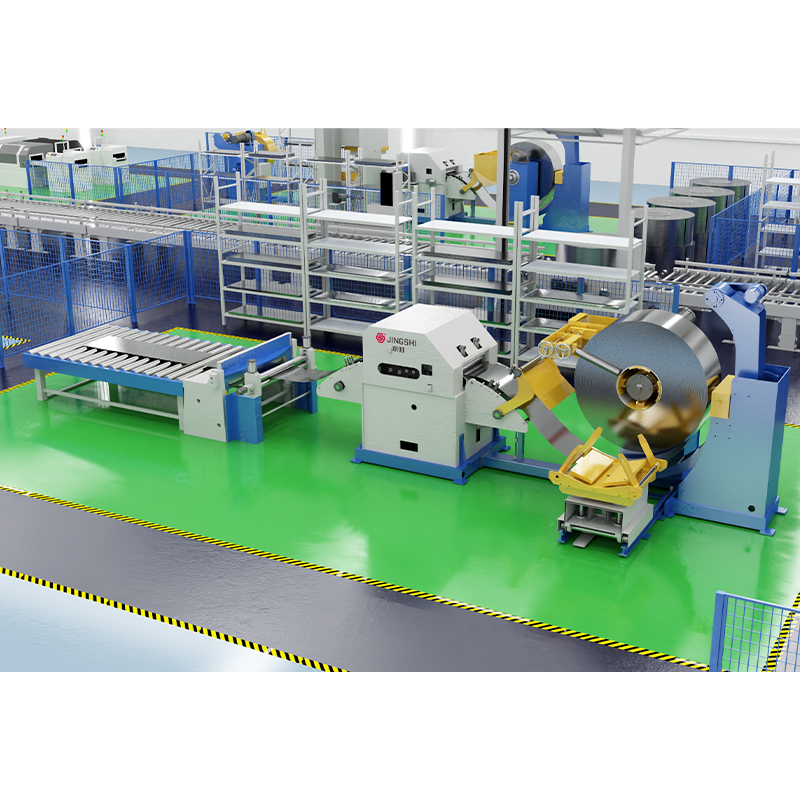 خط برش به طول فیدر صاف کننده Decoiler با دقت بالا این خط یکپارچه برای چیدمان های معمولی تغذیه شده با کویل که نیاز به تغذیه و برش دقیق دارند، از سیم پیچ کردن، تراز کردن، تغذیه سروو و خروجی برش به طول ترکیب می شود. مشاهده محصول →
هنگامی که خط خالی یک سلول لیزری را به جای برش مکانیکی تغذیه می کند، پنجره فرآیند تغییر می کند. کیفیت لبه، صاف بودن و موقعیت ورق اهمیت بیشتری پیدا میکند زیرا هیچ ابزار پرس برای جذب تغییرات کوچک وجود ندارد. اگر هنوز در حال وزن کردن برش های برشی در برابر برش لیزری هستید، این راهنمای به خالی کردن لیزر با کویل روند را طی می کند و مبادله می کند.
برای پرکردن لیزری با کویل، خط خالی کردن، تراز کردن و لیزری ما نشان می دهد که چگونه تراز کردن و برش را می توان بدون برش مکانیکی یکپارچه کرد.
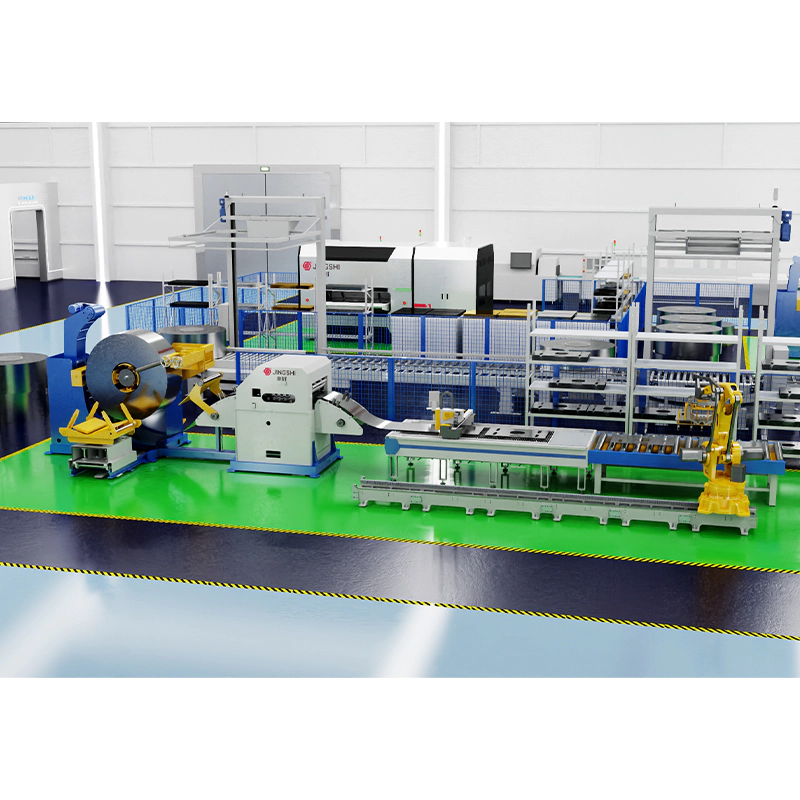 Decoiling، Leveling و Laser Blanking Line برای پرکردن لیزری کویل بدون برش مکانیکی، این خط از کویلزدایی، تراز کردن، تغذیه سروو، برش لیزری و انباشته خودکار برای تولید خالی انعطافپذیر ادغام میشود. مشاهده محصول →
اگر مرحله بعدی مهر زنی باشد، خط باید موقعیت نوار و طول تغذیه ثابت را به پرس تحویل دهد. یک خط پانچ دیکویلر-صاف کننده-فیدر پرسرعت با سیستم تغذیه سروو 3 در 1 یکی از راه های اتصال کویل، تراز کردن و تغذیه پرس در یک طرح فشرده است.
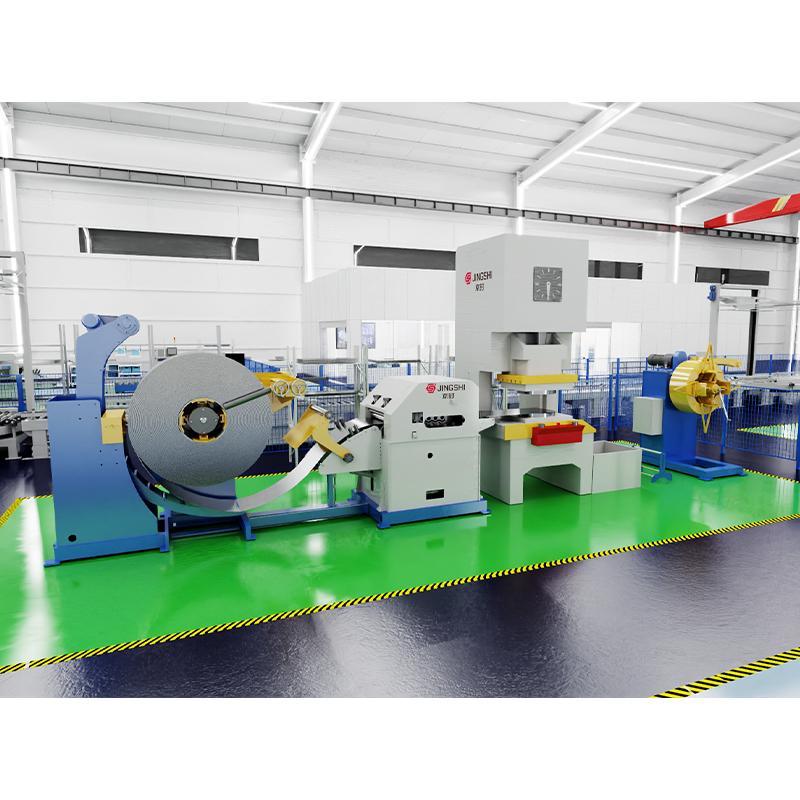 خط پانچ فیدر صاف کننده دیکویل 3 در 1 با سرعت بالا برای اتصال جابجایی سیم پیچ، تراز کردن، و تغذیه پرس در یک طرح بندی فشرده، این خط سروو 3 در 1 از پانچ مداوم با طول تغذیه دقیق پشتیبانی می کند. مشاهده محصول →
یک کلمه کاربردی در مورد چیدمان و پشتیبانی
یک خط خالی چند برش یک سیستم است، نه فهرستی از ماشین ها. بهترین نتایج زمانی حاصل می شود که مراحل کویل، شکاف، تسطیح، تغذیه، برش و انباشته شدن به عنوان یک فرآیند طراحی شوند و زمانی که اپراتورها فضایی برای نخ کردن، بازرسی، تعویض چاقوها و حذف ضایعات با خیال راحت داشته باشند. اینجاست که تجربه روی زمین به اندازه مشخصات تجهیزات اهمیت دارد.
اگر در حال برنامهریزی یک خط جدید یا جایگزینی یک فرآیند برش به طول قدیمی هستید، با محدوده مواد، اندازههای خالی و عملیات پایین دستی شروع کنید. سپس خط را در اطراف آن واقعیت اندازه بگیرید. یک خط خالی چند برش مناسب میتواند یک سیمپیچ را با مراحل دستکاری کمتر و صافی ثابتتر به شکلهای خالی تبدیل کند، اما فقط زمانی که محدوده عرض، کیفیت تراز و روال تغییر برای کار مناسب باشد.