جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
اتوماسیون پردازش فلز معمولاً به عنوان یک داستان روباتیک توصیف می شود، اما هر کسی که یک شیفت کامل را در کنار یک خط سیم پیچ سپری کرده باشد، می داند که فقط نیمی از آن است. بازوی انتهای خط به ندرت مشکل ساز است. کار واقعی صاف نگه داشتن ورق، تغذیه سازگار و جابجایی ایمن مواد از یک ایستگاه به ایستگاه بعدی، ساعت به ساعت و شیفت پس از شیفت است.
از سال 2016 تیم ما در سوژو ماشینهای تسطیح دقیق هیدرولیک، خطوط تسطیح کویل و تجهیزات بالابر کارگاهی را برای تولیدکنندگان قطعات خودرو، ورق فلزی دقیق، اجزای آسانسور، ماشینآلات کشاورزی، تیغههای اره، مهر زنی دقیق، تولید پروفیل و کاربردهای الکتریکی طراحی، ساخته و راهاندازی کرده است. ما بهجای فروشندگان نرمافزار، سازنده ماشینها هستیم و روزهای خود را صرف تحمل صافی، نرخ تغذیه و مدارهای هیدرولیک میکنیم. آنچه در ادامه میآید دیدگاهی عملی است از جایی که اتوماسیون در پردازش فلز واقعاً جایگاه خود را به دست میآورد.
آنچه اتوماسیون پردازش فلز واقعاً پوشش می دهد
این کمک می کند که سوژه به سه لایه تقسیم شود، زیرا هر یک به روش متفاوتی شکست می خورند و هر یک معمولاً توسط شخص دیگری در داخل کارخانه حمایت می شود. در نظر گرفتن آنها به عنوان یک پروژه واحد جایی است که بودجه و انتظارات به اشتباه می روند.
اولین لایه کنترل فرآیند است. کنترلکنندههای قابل برنامهریزی، رابطهای ماشین انسانی، سوپاپهای سروو و حسگرها تعیین میکنند که یک سطحکننده چقدر نیرو اعمال میکند، تا چه حد یک فیدر پیشروی میکند و چه زمانی خط متوقف میشود. در یک ماشین تراز دقیق، این لایه چیزی است که موقعیت رول، شکاف و فشار را از اولین قسمت شیفت تا آخرین قسمت قابل تکرار نگه می دارد. هنگامی که ضعیف است، اپراتورها با دست جبران می کنند و کیفیت با شخصی که در پانل ایستاده است تغییر می کند.
لایه دوم جریان مواد است: کویل کردن، تسطیح، تغذیه، برش و پانچ که در یک توالی پیوسته به هم مرتبط شده اند. اتوماسیون در اینجا کنترل مضاعف را حذف میکند، تغییر را کوتاه میکند و خروجی را قابل پیشبینی میکند، بهجای اینکه بستگی به سرعتی که شخص میتواند خالی بعدی را بارگذاری کند.
لایه سوم حمل و جابجایی است که همه چیز را از تخلیه بار تحویل گرفته تا قرار دادن یک قطعه تمام شده روی یک پالت را پوشش می دهد. این لایه کم زرق و برق است و اغلب تعیین می کند که آیا یک فروشگاه می تواند با سرعتی که ماشین هایش قادر به انجام آن هستند کار کند یا خیر.
| لایه | تجهیزات معمولی | مشکل را برطرف می کند |
|---|---|---|
| کنترل فرآیند | PLC، HMI، سوپاپ سروو، سنسورها | رانش فشار، حدس و گمان، تغییر صافی |
| جریان مواد | دیکویلر، تراز، سروو فیدر، برش، لیزر | کنترل دوگانه، تغییر آهسته، خروجی غیرقابل پیش بینی |
| جابجایی و بلند کردن | جرثقیل های بازویی، جرثقیل های بازویی تاشو، دستکاری کننده ها، بالابرهای خلاء | خستگی، خراش های سطحی، آسیب های بلند کردن |
اکثر پروژههای اتوماسیون ناامیدکننده که از ما خواسته میشود در آنها کمک کنیم در لایه بالایی شکست نخوردهاند. آنها یکی از خطوط دیگر را نادیده گرفتند و خط هرگز نرخی را که بر اساس آن فروخته شده بود ارائه نکرد.
چرا سطح بندی تصمیم می گیرد که آیا بقیه خط کار می کند یا خیر
استرس درونی تا زمانی که به فرآیند بعدی نرسد نامرئی است. سیم پیچی که روی قفسه قابل قبول به نظر می رسد می تواند یک پوسته پهن تر را در لیزر برش دهد، پس از جوشکاری اعوجاج کند، در قالب مهر زنی به عقب برگردد، یا پس از رنگ آمیزی موجی از خود نشان دهد. به همین دلیل است که اتوماسیونی که یک خط را بدون کنترل صافی سرعت می بخشد، به سادگی ضایعات را سریعتر تولید می کند. صافی آرایشی نیست. این پایه ای است که بقیه زنجیره تحمل روی آن ایستاده است.
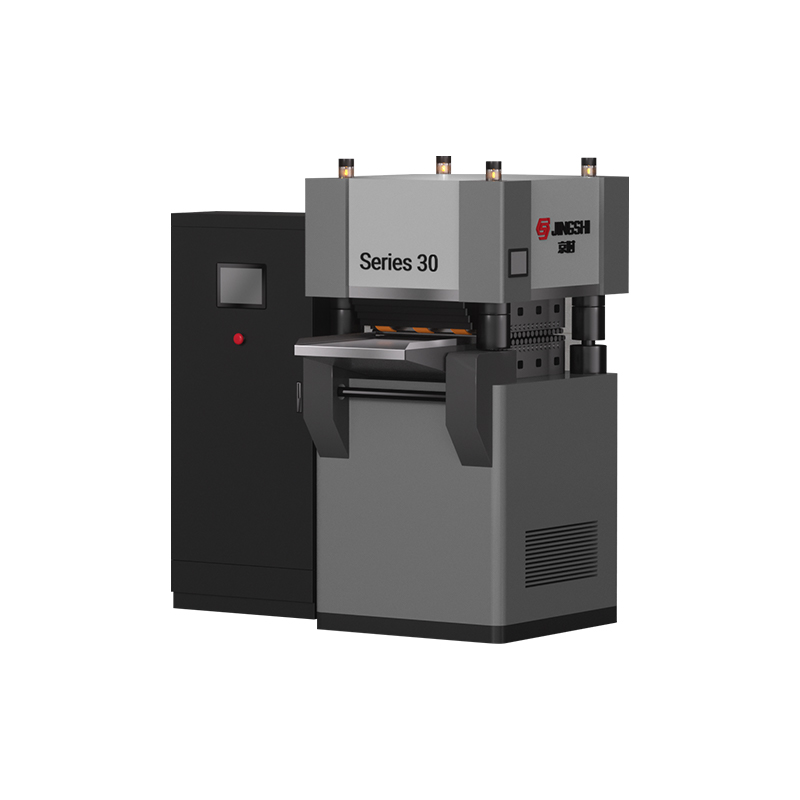
ماشین های تراز هیدرولیک ما بر اساس کاری که انتظار می رود انجام دهند سازماندهی شده اند. سری 40 دقت سنگین را هدف قرار می دهد، سری 50 از ساختار چهار ستونی با کنترل دقیق هوشمند استفاده می کند، سری 60 برای صفحه ضخیم و توان عملیاتی بالا ساخته شده است، و سری 80 دقت فوق العاده روی صفحه سنگین را هدف قرار می دهد. نامگذاری نشان می دهد که ما در مورد انتخاب چگونه فکر می کنیم: ضخامت مواد، وزن قطعه، و مشخصات صافی انتخاب را بسیار قبل از قیمت هدایت می کند.
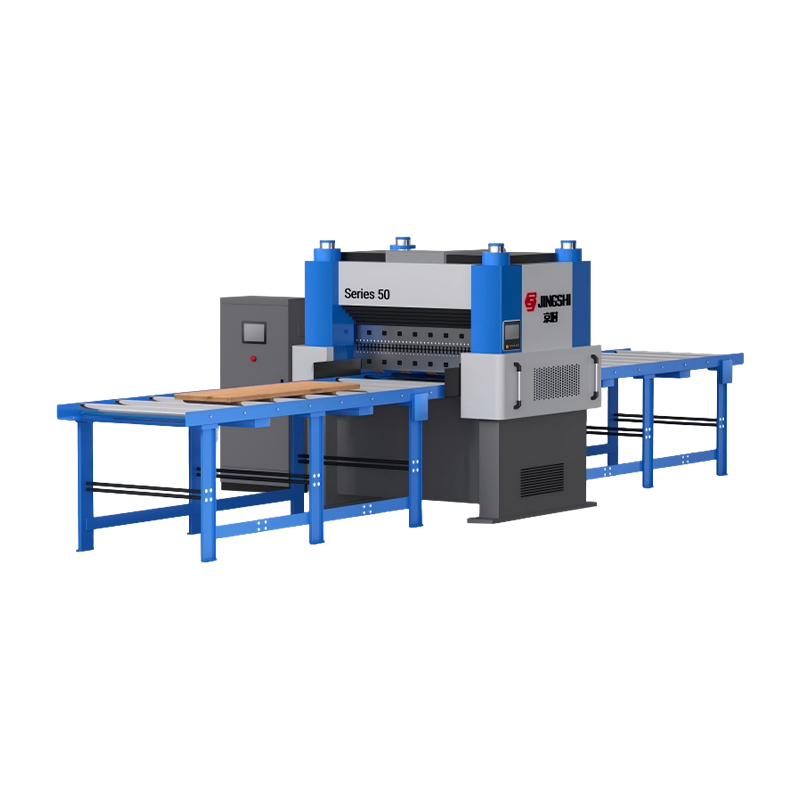 دستگاه تسطیح دقیق هیدرولیک چهار ستونه سری 50 دستگاه تراز هیدرولیک سری 50 JingShi برای ورق های فلزی 0.8-5 میلی متر. دارای کنترل هوشمند سفتی 4 ستونی برای صافی ± 0.01 میلی متر. درخواست یک نقل قول. مشاهده محصول →
آنچه در عمل اهمیت دارد تکرارپذیری است. ذخیرهسازی دستور غذا، اصلاح فشار حلقه بسته و رفتار هیدرولیکی پایدار باعث میشود که همان کار در صبح دوشنبه و شب جمعه با همان نتیجه اجرا شود، که دقیقاً همان چیزی است که یک خط خودکار پاییندست به آن نیاز دارد.
از سیم پیچ تا قسمت نهایی: خودکارسازی در سراسر خط
هنگامی که سطح بندی تحت کنترل است، گام طبیعی بعدی اتصال آن به فرآیندهای اطراف آن است. یک خط پردازش کویل معمولاً یکی از سه شکل را دارد. اولین دکویل ها و سطح ها قبل از پرکردن لیزری سیم پیچ می شوند و به طور مستقیم از سیم پیچ صفحات تخت یا پروفیل های تمام شده تولید می کنند. دومین دکویل، سطح، و تغذیه به یک برش برای کار برش به طول، که در آن دقت در توقف و قوام خوراک کل بازی است. سومین ترکیبی از کویل کردن، تراز کردن، تغذیه سروو و پانچ در یک سیستم همگام است.
آرایش لایه برداری لیزری مناسب مغازه هایی است که می خواهند مرحله خالی کردن جداگانه را برش دهند، در حالی که یک پیکربندی برش به طول برای عملیات هایی که به طول های کنترل شده با لبه صاف و تمیز نیاز دارند، مناسب است. هر دو بستگی به توافق تراز کننده و فیدر با یکدیگر دارند، زیرا یک صفحه تخت که در لحظه اشتباه می رسد هنوز هم قسمت بدی است.
برای پانچ با حجم بالا، ما یک سیستم تغذیه سروو سه در یک میسازیم که کویل کردن، تراز کردن و تغذیه را با پرس پیوند میدهد. تغذیه سروو زمان بندی را کنترل می کند، تراز کننده صافی را کنترل می کند، و پرس موادی را می بیند که در هر ضربه یکسان رفتار می کند.
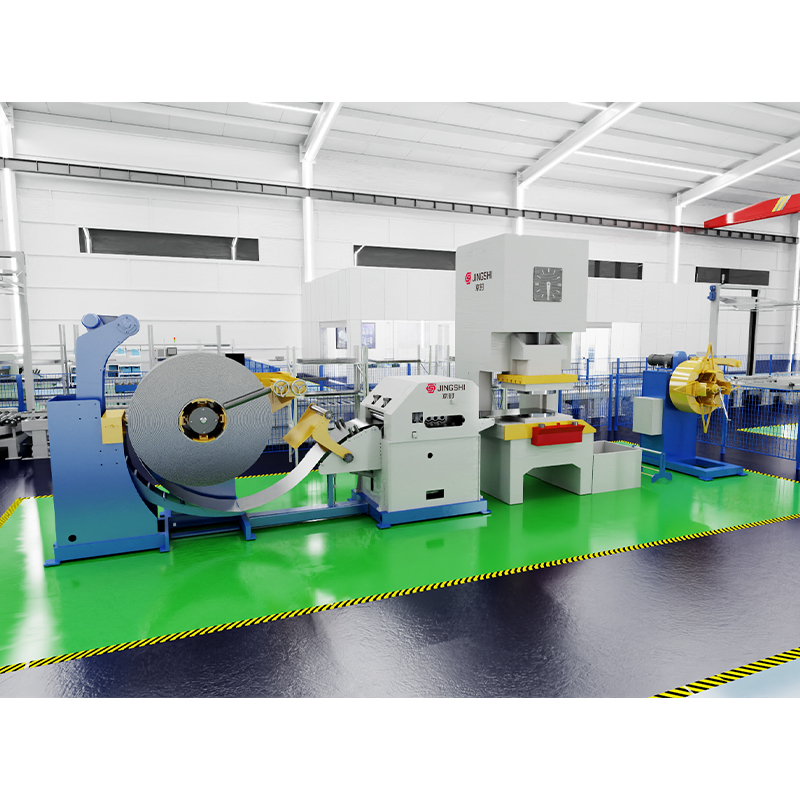 خط پانچ فیدر صاف کننده دیکویلر با سرعت بالا (سیستم تغذیه سروو 3 در 1) فرآیند مهر زنی فلز خود را با اتوماسیون دقیق مهندسی شده برای تولید مدرن ساده کنید. مشاهده محصول →
اگر هنوز پیکربندی ها را مقایسه می کنید، ما راهنمای خرید خط پردازش کویل از طریق تفاوت بین برش، برش به طول، و تغذیه با فشار کار می کند تا بتوانید خط را با ترکیب سفارش خود به جای صفحه کاتالوگ مطابقت دهید.
آخرین متر: اتوماسیونی که از قطعه محافظت می کند
هندلینگ جایی است که بیشتر صدمات و خراش ها اتفاق می افتد. ورق فلزی ناخوشایند، سنگین و نابخشودنی است و بخشی که به تازگی با مشخصات سخت تراز شده است، می تواند ارزش آن را در لحظه ای که روی میز فولادی کشیده می شود یا روی یک پشته انداخته می شود، از دست بدهد.
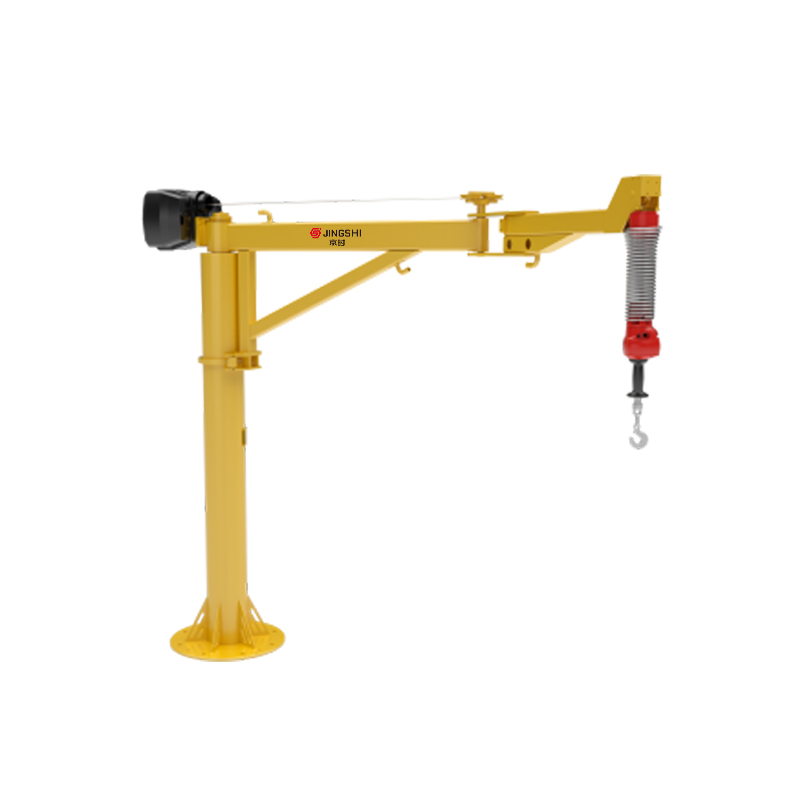
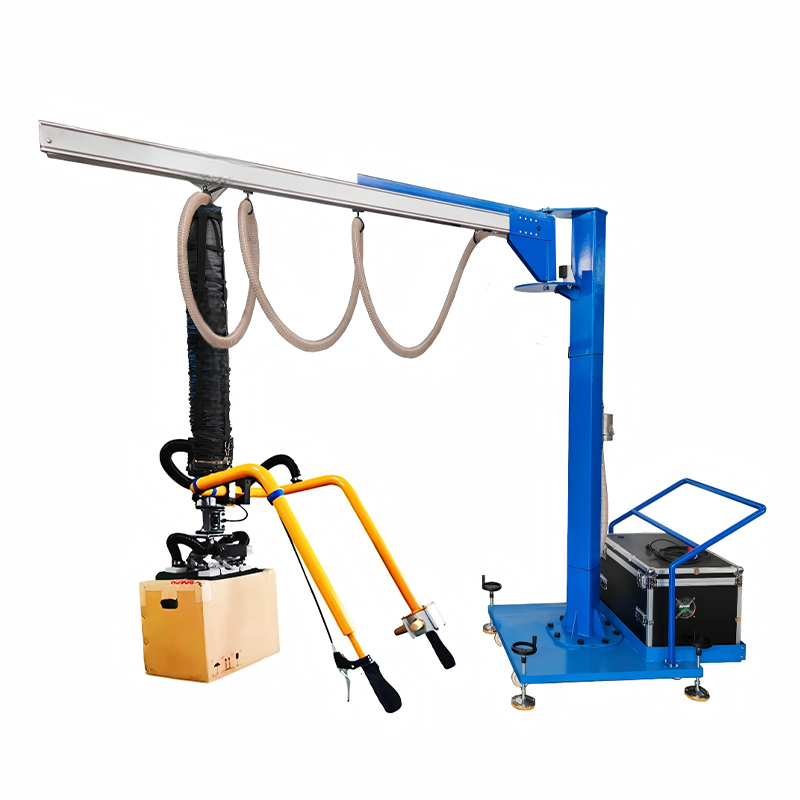
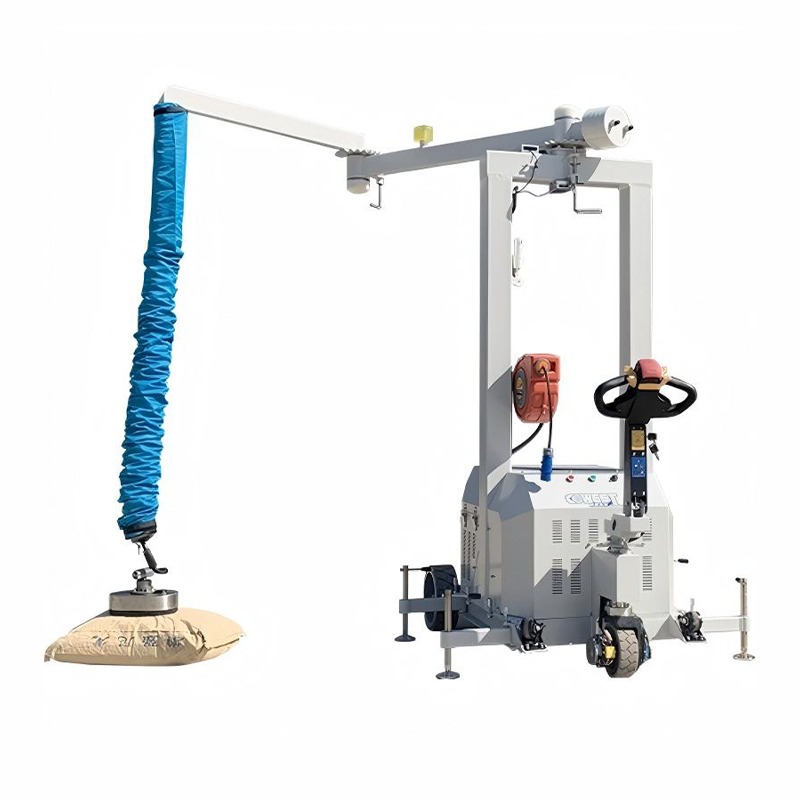
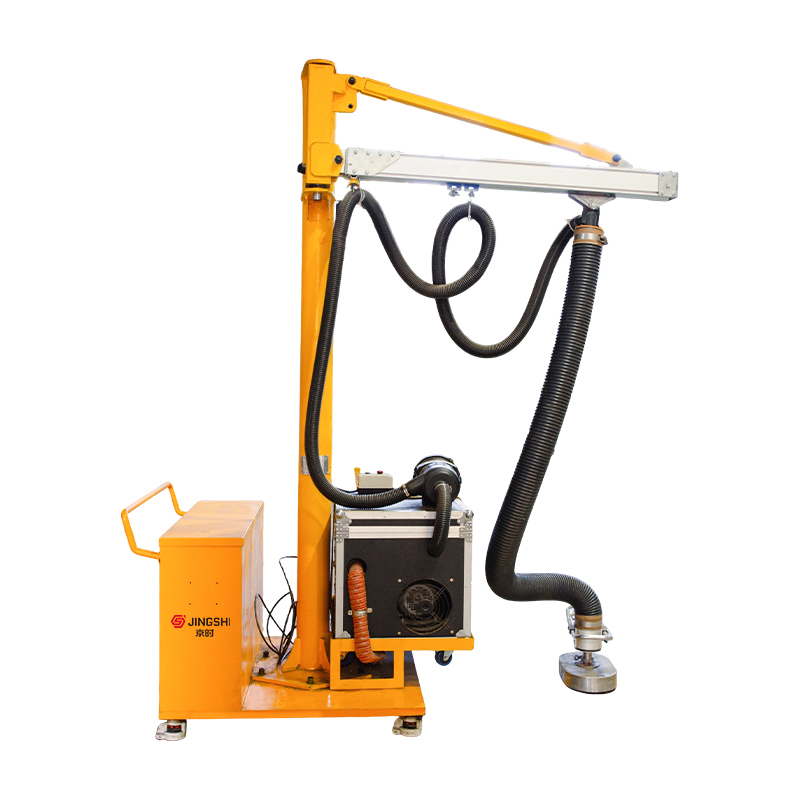
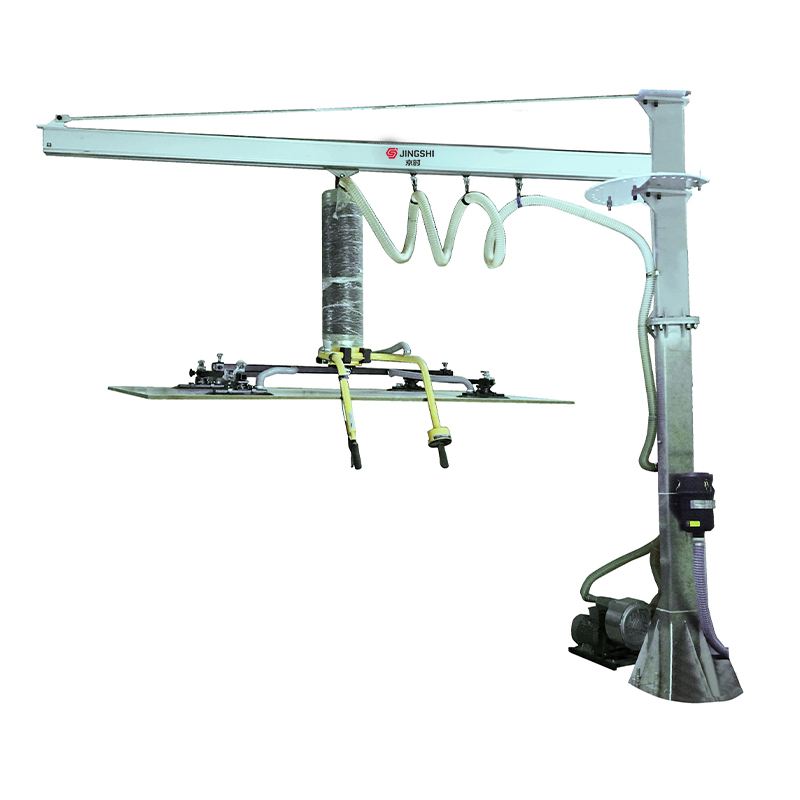
ما به جای یک پاسخ، با طیف وسیعی از گزینه ها به این موضوع نزدیک می شویم. دستکاریهای برقی که در نسخههای ثابت، متحرک و معلق موجود هستند، وزن قطعه کار را تحمل میکنند در حالی که اپراتور موقعیتیابی را کنترل میکند. جرثقیل های بازویی و جرثقیل های بازویی تاشو ایستگاه های کاری ثابت و وظایف بالابر متحرک را پوشش می دهند. جاروبرقی ها قطعاتی را که هرگز نباید با دست لمس کنید، از مواد بسته بندی شده و کارتن گرفته تا درام، ورق و شیشه کنترل می کنند.
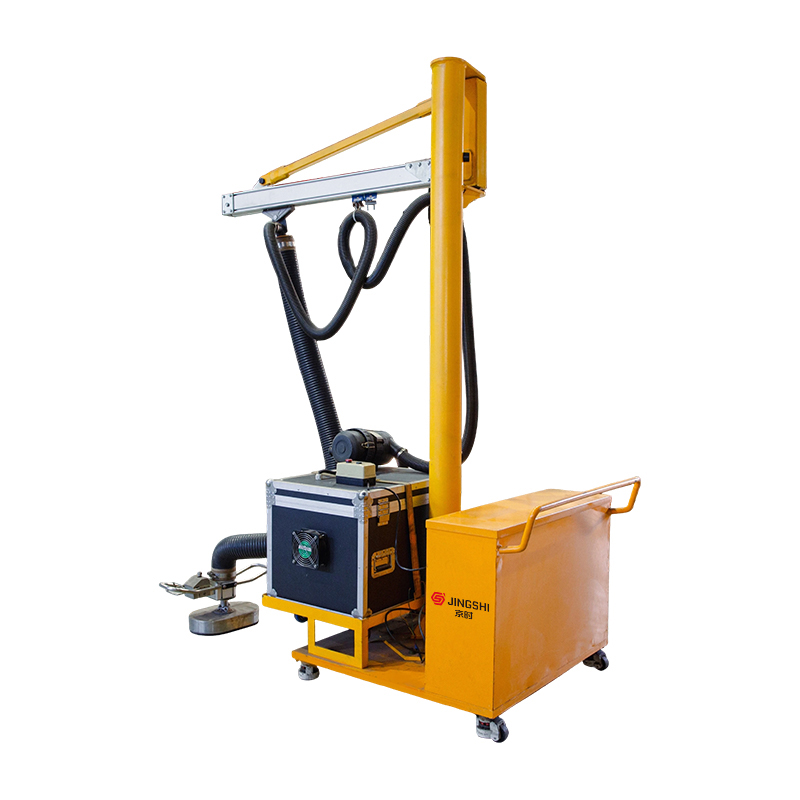 دستگاه لیفت ساکشن سیار جابجایی بارهای سنگین بین چندین ایستگاه کاری نباید به معنای جابجایی کل دستگاه در هر بار باشد. دستگاه بالابر فنجان مکش موبایل JINGSHI بر روی... مشاهده محصول →
سوال انتخاب ساده است: چه چیزی بلند می شود، هر چند وقت یکبار و چقدر آسیب سطحی قابل قبول نیست. به آن سه پاسخ دهید و نوع تجهیزات معمولاً خودش انتخاب می کند.
انتخاب سطح مناسب اتوماسیون برای فروشگاه شما
اتوماسیون به ندرت یک تصمیم همه یا هیچ است. اکثر پروژههای موفق با یک گلوگاه شروع میشوند و از آنجا رشد میکنند، که ریسک سرمایه را پایین نگه میدارد و به تیم اجازه میدهد در مقیاسی قابل مدیریت بیاموزد.
- فرآیند را ترسیم کنید و محدودیت واقعی را پیدا کنید. این اغلب دستگاهی نیست که همه از آن شکایت دارند، بلکه مرحله قبل یا بعد از آن است.
- هزینه فعلی مشکل را در ضایعات، دوباره کاری، اضافه کاری و سرعت کم محاسبه کنید، بنابراین مورد سرمایه گذاری به جای برداشت ها، بر اعداد استوار است.
- مواد را بررسی کنید، نه فقط دستگاه را. محدوده ضخامت، قدرت تسلیم، وزن سیم پیچ و مشخصات صافی تعیین می کند که آیا یک تراز یا فیدر معین مناسب است یا خیر.
- رابط بین ماشین ها را زودتر برنامه ریزی کنید. ارتفاع تغذیه، سرعت خط و دست دادن سیگنال باعث تاخیر بیشتر در راه اندازی نسبت به نصب مکانیکی می شود.
- قبل از امضا، پشتیبانی را تأیید کنید. در دسترس بودن قطعات یدکی، عیب یابی از راه دور و آموزش اپراتور تعیین می کند که چقدر از عملکرد وعده داده شده را در سال سوم حفظ می کنید.
بعد از اینکه خط زنده شد چه چیزی را باید انتظار داشت
هر ماشینی که ما ارسال می کنیم قبل از خروج از کارخانه آزمایش می شود، از جمله بررسی دقت صافی، آزمایش بار در شرایط تولید و ارزیابی نویز. این روال به این دلیل وجود دارد که تراز کننده ای که در یک کارگاه خالی عملکرد خوبی دارد و تحت بار کامل رفتار متفاوتی دارد، آماده تحویل به مشتری نیست.
راه اندازی نیز جایی است که عادت ها شکل می گیرند. اپراتورها باید بفهمند که سیستم کنترل چه چیزی را تصحیح میکند، نه فقط دکمههایی را که باید فشار دهند، زیرا یک خط خوب طراحی شده هنوز به این بستگی دارد که مردم متوجه شوند وقتی چیزی تغییر میکند. مدیریت دستور غذا، تعمیر و نگهداری معمول و دانستن اینکه کدام قطعات یدکی باید در قفسه نگهداری شود، چیزی است که عملکرد را تا مدت ها پس از بازگشت خدمه نصب به خانه ثابت نگه می دارد.
اتوماسیون ساختمان در اطراف اصطبل، ورق مسطح
اتوماسیون در پردازش فلز زمانی بهترین کار را انجام می دهد که بر روی تجهیزاتی ساخته شده باشد که از قبل دقیق هستند. سیستمهای کنترل میتوانند ماشینها را هماهنگ کنند، اما نمیتوانند صفحهای را که هرگز به درستی تراز نشده است، اصلاح کنند. این باور هر چیزی را که طراحی می کنیم، از فردی، شکل می دهد ماشین آلات تسطیح دقیق هیدرولیک برای تکمیل خطوط پردازش سیم پیچ و تجهیزات بالابری که آنها را احاطه کرده است.
اگر در حال برنامهریزی خط جدیدی هستید یا سعی میکنید خطی را تعمیر کنید که هرگز به هدف خود نرسیده است، مهندسان ما با خوشحالی به مواد، میزان تحملها و ترکیب سفارش شما نگاه میکنند و سپس صادقانه به شما میگویند که فرآیند شما امروز چقدر اتوماسیون میتواند جذب کند.