جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
جینگ شی
تقریباً در هر مغازه تولید فلزی قدم بزنید و همان گفتگو را خواهید شنید. شکل قطعه جدید می رسد، قالب باید دوباره بریده شود، و پرس بیکار می نشیند در حالی که همه منتظر هستند. فناوری خالی کردن لیزر دقیقاً از این ناامیدی رشد کرد. به جای اینکه یک قالب سخت شده به یک صفحه برخورد کند، یک پرتو لیزر متمرکز، طرح کلی قسمت خالی را دنبال میکند و مسیری را که در نرمافزار ذخیره شده است را دنبال میکند. طراحی را تغییر دهید، برنامه را تغییر دهید، و جای خالی بعدی در عرض چند دقیقه به جای چند هفته ظاهر می شود. برای سازندگانی که از سیم پیچ کار می کنند، این ایده به چیزی بزرگتر تبدیل شده است: خطوط کاملی که بدون پرس در هر جایی از فرآیند باز می شوند، تراز می شوند، برش می زنند و روی هم چیده می شوند.
تفاوت تکنولوژی لیزر Blanking با Die Blanking
هر دو روش مواد مسطح را به یک فضای خالی شکل تبدیل می کنند. با این حال، فیزیک به سختی میتواند متفاوتتر باشد، و این تفاوت هر تصمیمی را که در پی میآید شکل میدهد.
قالب خالی کردن یک ابزار برش دقیق است که برای یک طرح کلی ساخته شده است. سریع است، قابل تکرار است و پس از اجرا، هزینه هر قطعه بسیار پایین است. کاری که نمی تواند انجام دهد تغییر نظر است. هر هندسه جدید به معنای ابزار جدید، زمان آزمایش جدید و دور جدیدی از تنظیم مطبوعات است. در برنامه های طولانی مدت با طراحی پایدار، این تجارت هنوز منطقی است.
پاکسازی لیزری برعکس عمل می کند. هیچ ابزاری برای ساخت وجود ندارد، فقط یک برنامه برش برای بارگذاری وجود دارد. مهندسان می توانند بین یک پانل آلومینیومی و یک براکت فولادی با مقاومت بالا در همان شیفت جابجا شوند و نمونه های اولیه می توانند با تجهیزات مشابه قطعات تولیدی کار کنند. مبادلات نیز متفاوت است: توان عملیاتی به طول برش بستگی دارد تا نرخ ضربه، و ضخامت مواد به جای یک جزئیات، به یک محدودیت واقعی تبدیل میشود.
- هزینه ابزار از یک قالب برای هر قطعه به یک برنامه در هر قطعه تغییر می کند.
- تغییر در چند دقیقه اندازه گیری می شود، نه هفته.
- کیفیت لبه به تمرکز، گاز و سرعت بستگی دارد تا فاصله قالب.
- حجم های بسیار بالا همچنان به نفع یک قالب خوش ساخت است.
داخل یک خط خالی لیزری با تغذیه سیم پیچ
امروزه اکثر لیزرهای خالی در تولید، ورق تخت نیستند که با دست تغذیه شوند. با یک سیم پیچ شروع می شود و تجهیزات اطراف لیزر بیشتر کار را انجام می دهند.
جابجایی، تسطیح و تغذیه کویل
یک سیم پیچ فولادی یا آلومینیومی به سختی وارد می شود و فشارهای ناشی از نورد را تحمل می کند. تغذیه مستقیم آن ماده در لیزر یک اشتباه است. بنابراین یک خط خالی لیزری تغذیه شده با سیم پیچ با یک دیکویلر شروع می شود، نوار را از یک تراز کننده دقیق عبور می دهد و تنها سپس آن را به ایستگاه برش می دهد. تراز کننده بیشتر از صاف کردن سطح انجام می دهد. این فشار داخلی را آزاد می کند بنابراین نوار پس از برش صاف می ماند، که این مهم است زیرا خالی که پس از عبور تیر از شکل خارج می شود نمی تواند بعداً ثابت شود.
سر برش، لانه سازی و بازده مواد
سر لیزر بالای نوار حرکت می کند در حالی که مواد به طور مداوم در منطقه برش شاخص می شوند یا حرکت می کنند. از آنجایی که پرتو از یک برنامه پیروی می کند نه طرح کلی قالب، می توان صفحات خالی را محکم روی یکدیگر قرار داد. این همان جایی است که بخش زیادی از پس انداز از آن حاصل می شود. لایه برداری سنتی با لیزر تخت معمولاً با جاهای خالی مستطیلی شروع می شود، که می تواند تقریباً 2.4 اینچ ضایعات را در هر طرف قبل از بریده شدن قسمت خالی باقی بگذارد. تودرتویی که با کویل تغذیه میشود، بسیاری از ضایعات را حذف میکند و به همان کویل اجازه میدهد تا قطعات تکمیلشده بیشتری تولید کند.
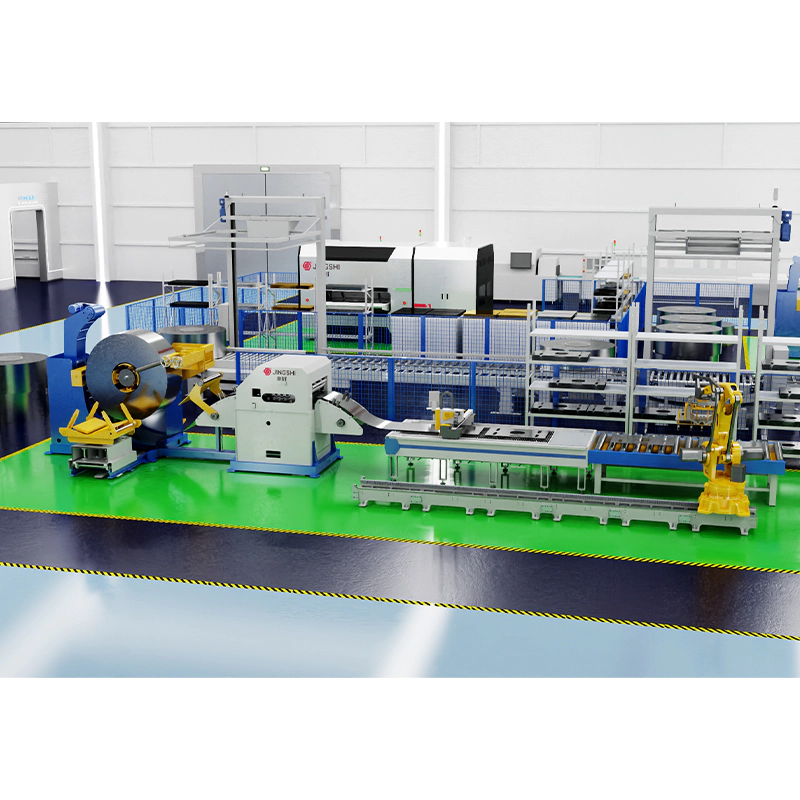 خط خالی لیزری تسطیح کویل با تغذیه سیم پیچ سیستم تغذیه کویل یکپارچه کویلینگ، تسطیح دقیق، تغذیه سروو، برش لیزری و انباشته خودکار را ترکیب می کند تا پلان های کویل تو در تو را به قسمت های خالی تبدیل کند. مشاهده محصول →
انباشته کردن و جابجایی قطعات
پس از برش، قسمت های خالی جدا شده و روی هم چیده می شوند، اغلب با یک ربات یا دروازه ای که آنها را از خط خارج می کند. ضایعات اسکلت زخم یا خرد شده و برای بازیافت فرستاده می شود. هرچه این انتهای خط صاف تر باشد، سرعت لیزر در واقع بیشتر به خروجی تبدیل می شود.
چرا سطح بندی کیفیت دقت خالی را تعیین می کند؟
اگر بتوانیم یک توصیه به هر کسی که این نوع تجهیزات را مشخص می کند ارائه دهیم، این است: به همان اندازه که برای لیزر وقت می گذارید، برای تراز کردن صرف کنید. یک نوار موج دار فاصله بین نازل و ماده را از لحظه ای به لحظه دیگر تغییر می دهد و سر برش هرگز به نقطه ای ثابت کانونی که نیاز دارد نمی رسد. نتیجه ناهماهنگی عرض دهانه، تفاله در قسمت زیرین و لبه هایی است که از یک سر سیم پیچ به سر دیگر متفاوت است.
استرس پسماند مشکل ساکت تر است. اگر قبل از برش برداشته نشود، به محض تکمیل طرح، خود را مجدداً توزیع میکند و جای خالی که کاملاً صاف روی میز اندازهگیری شده بود، به محض بلند شدن فر میخورد. شکل دهی یا جوشکاری پایین دست با خطایی که در بالادست معرفی شده است مبارزه می کند. ماشینهای تراز هیدرولیک با نفوذ رول دقیق کنترل شده این مرحله را به درستی انجام میدهند و تفاوت در صافی ورق تمام شده به جای هر برگه مشخصات ظاهر میشود.
 دستگاه تسطیح دقیق هیدرولیک چهار ستونی سری 50 JingShi تراز کننده دقیق هیدرولیک فشار داخلی و تاب برداشتن ورق های با ضخامت متوسط را از بین می برد و از صفحات صاف قبل از برش لیزری یا شکل گیری پایین دست حمایت می کند. مشاهده محصول →
مواد و ضخامت: تیرچه به خوبی از عهده آن بر می آید
لایه برداری لیزری با فولاد ملایم، فولاد کم آلیاژ با مقاومت بالا، ضد زنگ و آلومینیوم راحت است. ضخامت جایی است که انتظارات نیاز به تنظیم دارند. گیج های نازک و متوسط به سرعت و تمیز برش می خورند، در حالی که صفحه سنگین تر روند را کند می کند و اقتصاد را به سمت روش های مکانیکی سوق می دهد. جدول زیر راهنمای تقریبی برای مقایسه این سه رویکرد رایج است.
| جنبه | خالی بمیر | بلنکینگ لیزری تخت | بلنکینگ لیزری با کویل |
|---|---|---|---|
| ابزار در هر قطعه | مرگ اختصاصی | هیچ کدام | هیچ کدام |
| تغییر شکل | مرگ و آزمایش جدید | برنامه جدید | برنامه جدید |
| بازده مواد | در طرح بندی قالب های تو در تو خوب است | قسمت های پایینی مستطیل شکل | لانه سازی بلند و تنگ |
| وضعیت لبه | لبه بریده شده | لبه لیزر را تمیز کنید | لبه لیزر را تمیز کنید |
| توان عملیاتی | خیلی بالا | متوسط | بالا در گیج نازک تا متوسط |
| بهترین تناسب | برنامه های طولانی و پایدار | حجم کم، ورق مسطح | تولید کویل انعطاف پذیر |
جایی که فناوری خالی کردن لیزر در تولید واقعی مناسب است
در عمل، هر جا که شکلها سریعتر از آنچه بودجه ابزار اجازه میدهد تغییر کند، این تکنیک جایگاه خود را به دست میآورد. تامین کنندگان خودرو از آن برای پانل های بدنه، براکت های ساختاری و سپرهای حرارتی استفاده می کنند، جایی که یک پلت فرم واحد می تواند چندین نوع خالی را به اشتراک بگذارد - الگویی که اغلب در آن می بینیم. تولید قطعات خودرو و موتور سیکلت . سازندگان کابینت های برقی، سازندگان قطعات آسانسور و تولیدکنندگان لوازم خانگی با فشار یکسانی مواجه هستند: تعداد قطعات زیاد، حجم متوسط و صبر اندک برای زمان های تولید ابزار.
صنایع سنگین تر نسخه مخصوص به خود را از این سوال دارند. هنگامی که ضخامت صفحه و تحمل صافی هر دو بالا میروند، یک دستگاه تسطیح صفحه ضخیم که جلوتر از ایستگاه برش کار میکند معمولاً سرمایهگذاری معقولتری نسبت به فشار دادن لیزر به خارج از محدوده راحت آن است.
فراتر از خالی کردن: بقیه خط
خط خالی به ندرت تنها تجهیزاتی است که یک کارخانه به آن نیاز دارد. بسیاری از تولیدکنندگان آن را با یک خط برش به طول برای قطعات مستطیلی برش خورده، یا با خط ترکیبی کویل، تسطیح و پانچ جفت می کنند که در آن شکل دهی به دنبال برش است. این پیکربندیها قبل از تصمیم خرید ارزش درک کردن دارند و ما نگاه دقیقتری به آن نوشتهایم خالی کردن لیزر با کویل و نحوه چیدمان یک خط .
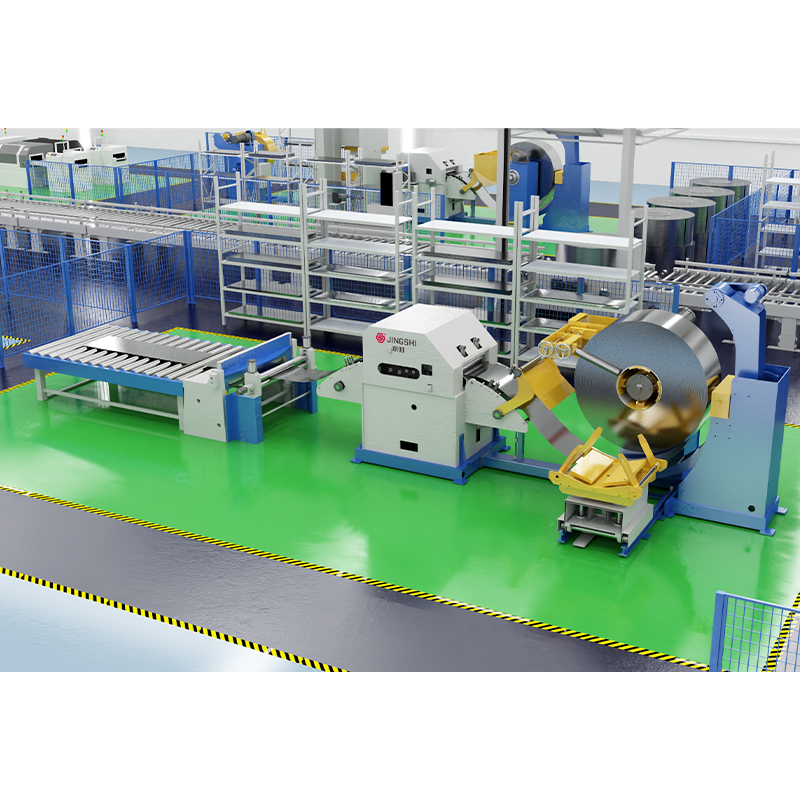 خط برش به طول فیدر صاف کننده Decoiler با دقت بالا خط خودکار CTL ترکیبی از سیم پیچ کردن، تسطیح دقیق، تغذیه سروو و برش با سرعت بالا برای تولید دقیق آلومینیوم و فولاد ضد زنگ با برش به طول است. مشاهده محصول →
سوالاتی که باید قبل از تعهد بپرسید
- محصول من واقعاً به چه صافی نیاز دارد؟ مشخصات تراز کردن باید از قطعه پیروی کند، نه بروشور دستگاه.
- ضخیم ترین ماده ای که من به طور واقعی در پنج سال آینده اجرا خواهم کرد چیست؟
- چند شماره قطعه در سال تغییر می کند؟ این عدد، بیشتر از حجم، تصمیم میگیرد که آیا انعطافپذیری سود دارد یا خیر.
- آیا خط می تواند عرض، وزن و قطر داخلی سیم پیچ من را بدون جابجایی اضافی تحمل کند؟
- چه اتفاقی برای ضایعات و قسمتهای خالی در انتهای خط میافتد؟
- چگونه تجهیزات قبل از حمل و نقل آزمایش می شوند - با مواد من یا با یک نمونه استاندارد؟
نکته آخر جای تاکید دارد. مسطح بودن و کیفیت برش به آسانی می توان بر اساس موادی که اجرا می کنید قضاوت کرد. آزمایش هر ماشین برای صافی هواپیما، رفتار بار و سر و صدا قبل از خروج از کارخانه، عادتی است که ما آن را غیرقابل مذاکره می دانیم، زیرا خطی که فقط در استوک دمو خوب عمل می کند، واقعاً ثابت نشده است.
فن آوری لیزری جایگزینی برای هر پرس و قالب در یک کارخانه نیست. این یک پاسخ متفاوت به یک مشکل خاص است: چگونه می توان به سرعت جاهای خالی را زمانی که شکل مدام تغییر می کند و بودجه ابزار کشش نمی یابد، درست کرد. هنگامی که مرحله تسطیح به درستی مهندسی شده باشد و خط حول مواد واقعی شما پیکربندی شود، نتایج در جایی که اهمیت دارند نشان داده میشوند - قسمتهای خالیتر، ضایعات کمتر، و برنامهای برای تولید که دیگر منتظر یک قالب نیست.